
Soudure de l’acier galvanisé sans erreur ni danger
 Aime
•
11 août 2026
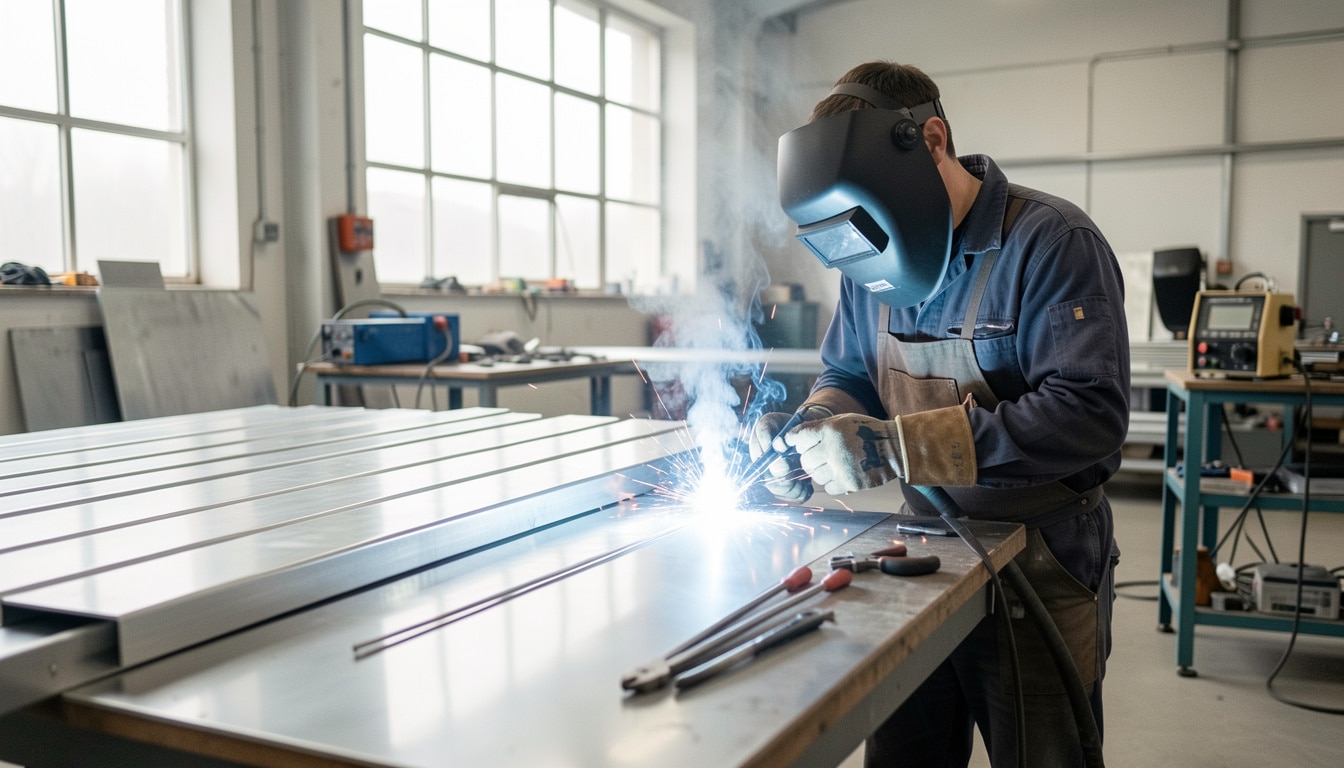
Quand une pièce doit tenir dehors, sous la pluie, le sel et les chocs, chaque détail compte. C’est là que la préparation et le choix des gestes font toute la différence, surtout si vous voulez éviter une réparation coûteuse dès les premiers mois. L’acier galvanisé et sa soudure demandent justement cette vigilance, car la couche protectrice change la manière de travailler. Bien menée, l’opération permet de conserver la résistance mécanique, garantit une meilleure tenue dans le temps et facilite un résultat propre, même sur un chantier de rénovation en 2026.
En pratique, il ne suffit pas de chauffer et d’assembler : il faut comprendre le comportement du zinc, anticiper les fumées et ajuster la méthode. C’est essentiel pour garder une bonne qualité de jonction, protéger la pièce et limiter les défauts visibles ou cachés. Si vous avez déjà vu un cordon poreux ou un métal qui noircit trop vite, vous savez à quel point quelques réglages changent tout.
Pourquoi la couche de zinc change tout
La galvanisation consiste à déposer du zinc sur l’acier pour créer un bouclier anticorrosion durable. Ce revêtement protège la pièce, mais il complique le soudage, car la chaleur fait fondre ou brûler le zinc avant le métal de base. Résultat : le soudage devient plus délicat, et la sécurité comme la qualité du cordon dépendent d’une vraie méthode. Sur un atelier de Lyon ou de Nantes, un même acier ne réagit pas pareil selon l’épaisseur du revêtement. Pour approfondir ce sujet, consultez notre guide sur soudure acier.
- Définition simple : une pièce recouverte de zinc pour mieux résister à la rouille.
- Rôle anticorrosion : le zinc se sacrifie avant l’acier et ralentit l’oxydation.
- Difficulté technique : la chaleur perturbe le bain et peut fragiliser la soudure.
Comprendre le rôle du revêtement protecteur
Quand vous galvaniser une surface, vous ajoutez une barrière qui prolonge la qualité de service de l’acier. Ce revêtement limite l’attaque de l’humidité, surtout sur les structures extérieures, les tubes ou les garde-corps. Mais au moment de souder, le zinc s’échappe en fumée et modifie l’arc, ce qui peut gêner la fusion. Pour garder une bonne qualité, il faut donc penser protection avant performance immédiate.
- Le zinc protège l’acier contre la corrosion atmosphérique.
- La couche galvanisée réduit l’oxydation autour de la zone exposée.
- Le revêtement influence la stabilité de l’arc et la régularité du bain.
- Une préparation soignée améliore la qualité du résultat final.
Pourquoi la fusion devient plus délicate
Le soudage d’une pièce galvanisée demande plus de contrôle, car la chaleur chasse le zinc et crée des vapeurs qui perturbent le cordon. Vous pouvez voir apparaître des soufflures, une porosité ou un cordon irrégulier si l’arc reste trop longtemps au même endroit. Sur une tôle fine, le risque de brûlure est encore plus net, et la pièce peut se déformer. C’est pourquoi il faut avancer vite, garder le bon angle et surveiller chaque passe.
Les risques à connaître avant d’allumer l’arc
Avant toute opération, la première règle reste la sécurité. Les fumées issues du zinc peuvent être toxique et provoquer une gêne rapide si la ventilation est insuffisante. Dans un atelier fermé, le gaz et la chaleur s’accumulent, et le danger augmente vite. Il faut donc avoir un espace aéré, faire circuler l’air et pouvoir interrompre le travail au moindre signe anormal. Une simple préparation évite souvent un incident évitable.
- Les fumées peuvent devenir toxique dès les premières secondes de chauffage.
- Une mauvaise ventilation laisse les gaz stagner autour de la zone de travail.
- Des symptômes précoces doivent alerter avant que la situation ne s’aggrave.
- Des précautions simples renforcent la sécurité sans ralentir le chantier.
Reconnaître les fumées et les signaux d’alerte
Quand les fumées prennent une odeur métallique et piquent les yeux, il faut immédiatement vérifier la sécurité de votre poste. Le gaz dégagé par le zinc peut être toxique, et un symptôme comme un mal de tête, des nausées ou une irritation de la gorge doit vous pousser à arrêter. Vous devez pouvoir respirer sans effort, sinon le pouvoir de nuisance du nuage augmente. Dans ce cas, coupez l’arc, aérez et reprenez seulement quand l’air est redevenu sain.
- Maux de tête : stoppez le travail et sortez respirer à l’air libre.
- Irritation des yeux ou de la gorge : contrôlez la ventilation immédiatement.
- Nausées ou vertiges : interrompez le soudage et demandez de l’aide si besoin.
Installer un environnement de travail plus sûr
Pour faire un travail propre, la sécurité doit être pensée avant le premier point. Vous pouvez ouvrir deux points d’aération opposés, placer une extraction au plus près de la zone et éviter de souder dans un angle fermé. La chaleur monte vite, donc il vaut mieux dégager la pièce et garder les câbles bien rangés pour ne pas gêner la circulation d’air. Si vous avez un masque adapté et une aspiration mobile, vous réduisez déjà fortement le risque.
Préparer la zone pour limiter les défauts
Avant de préparer la zone, il faut repérer les bords du joint et éliminer tout résidu gras ou poudreux. Une surface propre aide à éliminer l’oxyde, améliore l’accroche et limite les défauts de fusion. Sur une tôle ancienne, un simple coup de brosse ne suffit pas toujours : il faut préparer avec méthode, sans fragiliser la pièce ni agrandir inutilement la zone décapée. Le but est d’obtenir un contact net, pas de tout enlever.
- Dézincage localisé autour du joint pour travailler sur une zone plus saine.
- Nettoyage des graisses, poussières et traces d’oxydation.
- Décapage modéré pour éliminer les résidus sans attaquer la pièce.
- Contrôle visuel avant soudure pour vérifier que la surface est prête.
Nettoyer sans fragiliser la pièce
Pour préparer correctement, commencez par dégraisser la zone avec un solvant adapté, puis brossez légèrement pour retirer l’oxyde. Ensuite, poncez juste ce qu’il faut afin d’éliminer le résidu de zinc là où l’arc passera. Enfin, essuyez et inspectez la pièce sous une lumière franche. Cette méthode évite de creuser le métal et garde une épaisseur suffisante pour le joint.
- Dégraisser la zone avec un chiffon propre et un produit adapté.
- Retirer l’oxyde par brossage ou ponçage léger.
- Éliminer les résidus de zinc seulement là où c’est utile.
- Vérifier la zone avant de lancer le premier arc.
Retirer juste ce qu’il faut autour du joint
Autour du joint, il est souvent utile d’éliminer le zinc sur quelques millimètres de chaque côté, surtout sur une tôle fine ou sur une pièce de structure. Mais attention : trop enlever de matière réduit la protection future et peut affaiblir l’assemblage. Le bon réflexe consiste à traiter seulement la bande utile, puis à garder le reste intact. C’est un compromis simple entre soudabilité et durabilité.
Choisir le procédé le plus adapté
Le bon procédé dépend de l’épaisseur, du niveau d’accès et de la précision recherchée. En pratique, le procédé MIG est souvent apprécié pour sa vitesse, tandis qu’une méthode TIG offre plus de contrôle sur les petites pièces. L’arc manuel reste utile sur certains chantiers, surtout quand l’environnement est moins confortable. Le choix du procédé influence aussi la qualité du cordon, la quantité de gaz nécessaire et la facilité de reprise.
| Procédé | Usage conseillé |
|---|---|
| MIG | Rapide sur pièces moyennes, avec bon débit de gaz |
| TIG | Précis sur fines épaisseurs et petites zones |
| Arc manuel | Pratique sur chantier, plus tolérant en extérieur |
MIG, TIG ou arc manuel : que faut-il privilégier ?
Le MIG reste un procédé très utilisé quand il faut avancer vite et garder un apport régulier. Avec le bon fil et le bon gaz, il donne un cordon stable sur des épaisseurs courantes. Le TIG, lui, convient mieux quand la méthode doit être fine et maîtrisée, surtout sur une pièce délicate. L’arc manuel peut dépanner sur une réparation ponctuelle, mais il demande plus d’expérience pour garder un arc propre.
Adapter le choix au type d’assemblage
Pour un assemblage de charpente, le soudage MIG est souvent retenu, car il permet de lier rapidement des éléments assez épais. Sur une petite soudure de réparation, le TIG peut être préférable si vous cherchez une finition plus nette. Enfin, sur un cas extérieur exposé au vent, l’arc manuel peut avoir du sens, à condition de sécuriser le poste. Chaque cas impose donc de lier technique et contexte.
- Grande structure métallique : privilégier un procédé rapide et régulier.
- Petite réparation de précision : choisir une méthode plus contrôlée.
- Travail en extérieur : comparer le procédé selon le vent et l’accès.
Réglages, apport et gestes qui font la différence
Un bon réglage change tout, surtout quand le zinc réagit à la chaleur. Il faut utiliser un apport adapté, garder un fil régulier et vérifier que le gaz protège bien le bain sans refroidir excessivement l’arc. La technique compte autant que la machine : un geste stable limite les défauts et améliore la qualité. Avant de commencer, faites quelques essais et observez la fusion, la vitesse et la largeur du cordon.
- Ajuster l’intensité pour éviter de brûler le zinc.
- Régler la vitesse d’avance pour garder un bain stable.
- Contrôler le débit de gaz pour protéger sans excès.
- Tester le geste sur une chute avant la pièce finale.
Régler l’énergie sans brûler le zinc
Pour utiliser la bonne énergie, partez d’une intensité modérée et augmentez seulement si le bain ne pénètre pas assez. L’apport doit rester constant, car un fil irrégulier crée des projections et fatigue le cordon. Le bon débit de gaz dépend du procédé, mais il faut éviter à la fois le manque de protection et l’excès qui perturbe l’arc. Si la chaleur monte trop vite, réduisez la vitesse d’avance.
Tester sur une chute avant la soudure finale
Avant de souder la pièce définitive, utilisez une chute du même métal pour vérifier la réaction du fil, la stabilité de l’apport et la qualité du bain. Cette technique simple permet de voir si le gaz couvre bien la zone et si le réglage produit un cordon régulier. Faites trois contrôles : la pénétration, l’aspect visuel et la présence éventuelle de projections. Vous gagnez du temps et évitez une reprise coûteuse.
Les défauts les plus courants et comment les éviter
Sur ce type de travail, la porosité, les projections, une soudure trop plate ou un cordon trop bombé reviennent souvent. Le soudage devient moins efficace quand le zinc, la poussière ou un mauvais réglage perturbent le bain. Pour produire un résultat fiable, il faut vérifier la préparation, agir vite sur les causes et contrôler chaque passe. Une soudure propre se voit à l’œil nu, mais elle se juge aussi à la régularité du métal fondu.
- Porosité liée aux fumées ou à un nettoyage insuffisant.
- Cordon irrégulier causé par une avance trop lente ou trop rapide.
- Projections excessives quand le réglage est trop agressif.
- Mauvaise fusion si la zone n’a pas été assez préparée.
Comprendre d’où viennent les porosités
La porosité apparaît souvent quand la soudure produit des bulles piégées par des gaz résiduels, surtout si le zinc n’a pas été assez retiré. Pour vérifier la cause, observez la surface, la couleur du cordon et la propreté de la zone avant reprise. Il faut agir sur trois leviers : mieux nettoyer, stabiliser le gaz et réduire la chaleur inutile. Cette vérification rapide évite une pièce fragile et des reprises multiples.
Corriger un cordon irrégulier ou fragile
Un cordon irrégulier peut venir d’un soudage trop lent, d’un fil mal réglé ou d’un apport instable. Pour être efficace, reprenez localement la zone, nettoyez à nouveau et refaites une passe courte plutôt que de tout recommencer. Vérifiez aussi la tension de l’arc et la vitesse de déplacement. Si le métal reste fragile, agissez sur le procédé choisi avant de poursuivre l’assemblage.
Protéger la pièce après l’opération
Après la soudure, la galvanisation d’origine est souvent altérée sur quelques centimètres autour du joint. Il faut alors utiliser un revêtement de retouche pour retrouver un bon résultat anticorrosion. Selon l’usage de la pièce, une protection locale suffit parfois, mais une chaleur trop forte ou une zone trop large peut imposer une remise en protection plus complète. Le but reste simple : éviter que la corrosion ne s’installe dès les premiers mois.
- Nettoyer la zone soudée avant toute remise en protection.
- Appliquer un revêtement riche en zinc sur la zone nue.
- Vérifier que la pièce est sèche avant la retouche.
- Adapter la protection à l’usage réel de l’assemblage.
Retoucher la protection anticorrosion localement
Quand la galvanisation a été brûlée autour de la soudure, vous pouvez utiliser une peinture riche en zinc, un spray de retouche ou un produit de métallisation à froid. Le bon choix dépend du résultat attendu et de l’environnement. Sur une pièce exposée à l’extérieur, la retouche doit couvrir largement le métal nu pour améliorer la tenue. L’idée n’est pas de recréer une galvanisation industrielle, mais de rétablir une barrière utile.
Quand faut-il envisager une nouvelle protection complète ?
Si l’usage de la pièce est très exposé, si la chaleur a touché une grande surface ou si la galvanisation d’origine est trop endommagée, une reprise locale ne suffit plus. Dans ce cas, il faut envisager une protection complète, surtout pour des éléments soumis à l’eau, au sel ou à des frottements répétés. Sur une structure extérieure, cette décision évite une corrosion prématurée et prolonge la durée de vie.
Dans quels cas souder, et quand éviter
La vraie question n’est pas seulement de savoir comment lier deux éléments, mais si la soudure est vraiment le meilleur choix. Dans certains cas, un assemblage mécanique peut être plus simple, plus rapide et plus sûr. Dans d’autres, la technique de soudage reste indispensable pour garantir la rigidité. Il faut donc faire un arbitrage entre sécurité, résistance et entretien, surtout lorsque la pièce doit rester durable dehors.
- Choisir la soudure quand la rigidité structurelle est prioritaire.
- Préférer un assemblage mécanique si la maintenance doit rester facile.
- Éviter de lier par chaleur une zone trop fine ou trop abîmée.
- Comparer le coût global avant de décider.
Les situations où la soudure reste pertinente
La soudure reste pertinente sur un assemblage de structure, des tubes de renfort ou des pièces extérieures qui doivent former un ensemble rigide. Dans ce cas, la question n’est pas seulement la rapidité : il faut aussi lier solidement les éléments pour qu’ils résistent aux contraintes. Si le procédé est bien choisi et la préparation correcte, le résultat peut être très fiable, même sur un chantier de rénovation.
Les alternatives quand le risque devient trop élevé
Quand le risque devient trop élevé, vous pouvez faire appel à des boulons, des rivets ou des équerres de fixation. Ces solutions permettent de lier les pièces sans exposer le métal au même niveau de chaleur. Elles sont souvent utiles sur des cas où la protection anticorrosion doit rester intacte ou quand la maintenance future compte beaucoup. Le bon choix dépend toujours du contexte et du niveau de sécurité recherché.
Vérifier la qualité finale et corriger si besoin
Une fois l’opération terminée, il faut vérifier le résultat avec méthode. Regardez la régularité du cordon, la propreté du joint et l’état de la tôle autour de la zone chauffée. Le processus ne s’arrête pas à l’arc : une bonne utilisation de la pièce dépend aussi du contrôle final. Si un défaut apparaît, mieux vaut corriger tout de suite plutôt que laisser une faiblesse s’installer.
- Contrôler l’aspect visuel du cordon après refroidissement.
- Tester la tenue mécanique si la pièce le permet.
- Repérer les zones brûlées ou mal protégées.
- Corriger localement avant la remise en service.
Contrôle visuel du cordon et du joint
Pour vérifier la qualité, observez si le cordon est régulier, si le joint est bien rempli et si la pièce ne présente pas de trou ni de surépaisseur anormale. Une soudure propre montre une fusion homogène et une transition douce avec le métal voisin. Si vous voyez des manques, il faut reprendre avant l’utilisation. Ce contrôle simple évite bien des soucis sur le long terme.
Réparer une soudure imparfaite sans tout recommencer
Si le résultat n’est pas satisfaisant, ne jetez pas tout le processus. Vous pouvez reprendre localement la tôle, meuler légèrement la zone défectueuse puis refaire une passe courte. Cette utilisation ciblée du matériel limite les pertes et garde la qualité du reste de l’assemblage. L’objectif est d’ajuster, pas de surchauffer à nouveau. Avec une reprise propre, la pièce retrouve souvent une tenue correcte.
FAQ – Questions fréquentes sur la soudure de l’acier galvanisé
Peut-on souder une pièce galvanisée sans la préparer ?
En théorie, oui, mais le résultat est rarement satisfaisant. Le zinc gêne le soudage, augmente les fumées et dégrade la qualité du cordon. Pour une bonne sécurité et un meilleur résultat, préparez toujours la zone.
Quel procédé donne le meilleur résultat sur ce type de métal ?
Il n’existe pas une seule réponse, car le procédé dépend de l’épaisseur et de l’assemblage. Le MIG donne souvent un bon compromis entre vitesse et qualité, tandis que le TIG aide sur les zones fines.
Comment limiter les fumées et améliorer la sécurité ?
Travaillez avec une ventilation active, une extraction proche et un masque adapté. Réduisez la chaleur inutile, gardez le poste dégagé et arrêtez-vous dès qu’un symptôme apparaît. La sécurité passe avant la rapidité.
Faut-il retirer tout le revêtement avant de commencer ?
Non, pas forcément. Retirez seulement le revêtement utile autour du joint pour éviter d’affaiblir la pièce. Le but est de préparer assez pour souder correctement, sans enlever plus de zinc que nécessaire.
Comment protéger la zone après la soudure ?
Nettoyez la zone, puis appliquez un revêtement de retouche riche en zinc ou une solution équivalente. Si la chaleur a touché une grande surface, une protection complète peut devenir préférable pour restaurer la galvanisation.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie